

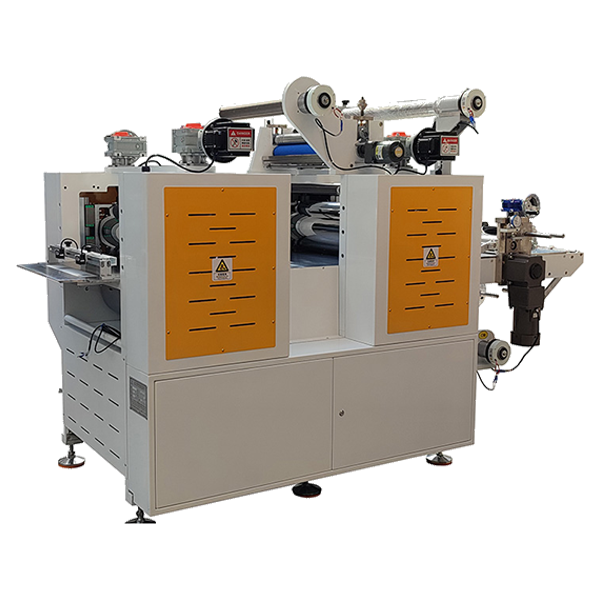
硅胶压延机温控系统用来调控辊筒表面温度,胶料流动性、片材成型效果都和温度状态关联紧密,温度波动或是辊面温差偏大,容易带来片材厚薄不均、粘辊、提前硫化等情况,稳定的管控方式可以降低生产不良。
开机阶段遵循分段升温的节奏,不要一次性设置较高温度。缓慢升温能够让辊筒内部导热介质均匀受热,减少辊筒内部热应力,降低辊筒变形的概率。升温过程同步查看温控仪表读数,对比辊面实测温度,确认传感器反馈的数据没有明显偏差,等温度趋于稳定之后再开始投料生产。不同配方硅胶对应的温控区间存在区别,发泡硅胶、导电硅胶、普通密实硅胶的合适温度并不相同,更换胶料配方时,同步调整温控设定。
辊筒轴向温差是管控里需要留意的部分。同一支辊筒中间和两端温度不一致,胶料在辊缝里流动速度有差异,产出的硅胶片横向厚薄波动明显。导热油循环款式要留意介质流量,管路堵塞、循环泵出力不足,都会造成换热不均。定期检查进出油管路、阀门,保证导热介质循环顺畅,每根辊筒可以独立设置温控参数,形成适配的温度梯度。
传感器是温度采集的基础部件,包含热电偶、测温探头,探头移位、表层积碳、线路老化都会造成测温失准。日常巡检查看探头和辊筒的贴合状态,清理探头表面附着的硅胶残料、油污。定时使用测温设备复核辊面实际温度,仪表数值和实测差距偏大时,及时校准或者更换传感元件,避免依靠错误参数调控工艺。
温控介质按规范维护,导热油长期使用之后会慢慢氧化、产生油泥,附着在辊筒流道内壁,削弱换热效率。按照周期取样查看油品状态,油液粘度改变、杂质增多就安排换油。加注同规格导热介质,不同型号介质不要混加,防止结焦堵塞流道。管路接头位置定期查看,留意有无渗油、渗漏现象,渗漏不仅造成介质损耗,还会带来隐患。
生产运行期间做好参数记录,记录设定温度、实际辊温、环境温度、卷材成型状态。环境通风、车间气温变化,也会间接带走辊筒热量,夏季和冬季的工艺参数可以小幅调整。温控系统自带的超温报警功能保持开启,报警触发之后先停止喂料,排查加热回路、循环泵以及传感器,排除异常之后再恢复生产。
停机操作同样需要有序管控。生产结束之后,先下调温度,等待辊筒降温之后再关停循环泵,不要高温状态直接切断循环。高温下介质停止流动,热量堆积在辊筒内部,容易造成局部过热,残留胶料粘附在辊面难以清理。长时间停机,清理管路杂质,做好温控箱、电控线路防尘防护。
生产里常见的温度相关问题可以对应排查。胶料容易粘辊,大多和辊温偏高有关;胶料延展性差、纹路压印明显,偏向辊温偏低;片材一边成型状态差,优先核对辊筒两端温差。调试温度时小幅改动参数,等待温度稳定之后再观察成品,避免频繁大幅度调整。
温控管控和压延速度、辊缝间隙相互配合,结合硅胶配方、片材厚度需求调整整套工艺,让辊面温度维持在合适区间,保障硅胶卷材成型品质稳定。

全国服务热线:4008-555-263
手机:新材料设备部:13798662580 金先生
裁切分条设备部:15972041771 金先生
传真:0769-83108046
邮箱:xkjinyipu@163.com
地址:东莞市大朗镇金朗北路113号