发泡硅胶片的品质核心不在于压延厚薄,而在于硫化发泡的稳定性。硫化温度、风速、炉内张力、分段温区一旦失衡,容易出现泡孔大小不一、表面起皱、发泡倍率不足、片材收缩变形、局部塌泡等不良问题。掌握准确的硫化工艺控制技巧,是保障发泡硅胶压延成品良率的关键。
1.采用多段梯度升温硫化,杜绝急热塌泡
发泡硅胶不能一次性高温固化。标准工艺分为三段控温:低温预热发泡、中温定型、高温完全硫化。
前段低温区间负责缓慢激发发泡剂均匀释放气体,让泡孔缓慢成型;中段温度稳定泡孔结构,避免气泡聚并变大;后段高温完成硅胶交联固化,锁定整体尺寸。如果开局温度过高,表层快速结皮,内部气体无法均匀溢出,会造成表面鼓包、大泡孔、局部塌空;温度过低则发泡不完全、片材偏硬、回弹差。
2.严格匹配线速度与炉温,保证发泡倍率一致
压延线走速直接决定硅胶在炉内的受热时长。速度过快,受热不足,硫化不熟、发黏、拉伸易断裂;速度过慢,过度受热导致泡孔过度膨胀破裂,片材变薄、密度不达标。生产不同厚度、不同密度的发泡硅胶,需要对应专属的速度温度参数,禁止一刀切式生产参数。
3.炉内热风循环与风压均衡控制
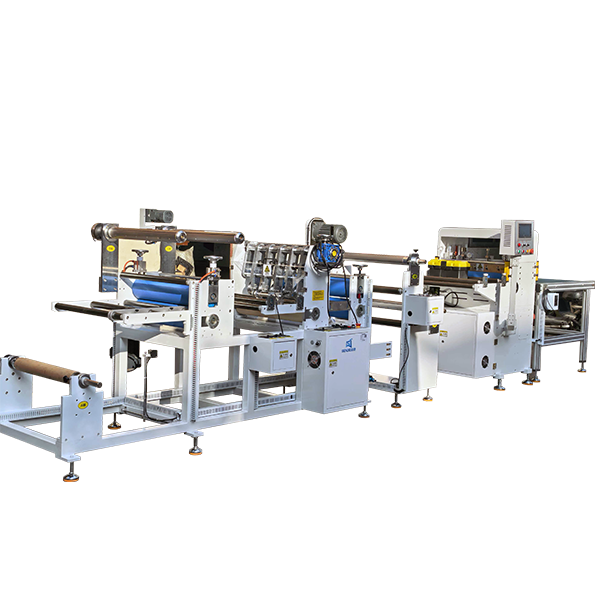
发泡硅胶对炉内气流非常敏感,左右风压不均、风口堵塞会导致片材左右发泡差异,出现一边蓬松一边偏硬、厚薄偏差大的问题。日常生产需保证热风循环风机正常运转,定期清理风道积尘积胶,保证炉内温度、风压均匀,让整片硅胶同步发泡、同步固化。
4.准确控制进料张力与纠偏
硫化过程中片材处于高温软化状态,张力过大导致拉伸变薄、泡孔被拉扁;张力过小会出现片材松弛、褶皱、跑偏。需采用恒定张力控制系统,配合自动纠偏,保证高温硫化阶段片材平整舒展,无拉伸、无褶皱,维持泡孔圆润均匀。
5.冷却定型工艺不可省略
刚出硫化炉的发泡硅胶并未完全定型,高温状态下容易二次变形。需要经过匀速冷却辊组降温定型,锁住泡孔结构与片材尺寸,防止收卷后收缩、变形、起拱,保障成品平整度与尺寸稳定性。
6.原料配比与环境温湿度配合
发泡剂添加比例、混炼均匀度直接影响硫化发泡效果,混炼不均会造成局部发泡异常。同时车间湿度过高,硅胶表面易吸潮,硫化后出现针孔、麻点,需严控车间生产环境,保证原料混炼工艺标准化。

全国服务热线:4008-555-263
手机:新材料设备部:13798662580 金先生
裁切分条设备部:15972041771 金先生
传真:0769-83108046
邮箱:xkjinyipu@163.com
地址:东莞市大朗镇金朗北路113号