压延机进料跑偏是硅胶压延生产中常见、影响产能的故障,跑偏会直接导致片材厚薄不均、边缘波浪、褶皱、卷边、报废断料,严重时还会磨损辊筒、影响设备精度。跑偏并非单一原因,主要集中在设备机械、进料张力、辊筒精度、物料状态四大维度,针对性调整即可解决。
1.校正辊筒水平与平行度(核心根源)
压延机上下辊、前后辊不平行、水平度偏差,是长期性跑偏的首要原因。辊筒两端间隙不一致,物料自然向间隙大的一侧偏移。需定期用精密仪表校准辊筒平行度、水平度,保证两端间隙均匀,从设备根源杜绝跑偏问题。长期生产的设备出现机架轻微形变、轴承磨损,也会引发间隙偏差,需定期检修更换配件。
2.调整进料张力均衡,杜绝单边受力
放卷张力左右不均、张力阻尼卡顿,会导致物料单边拉扯偏移。生产时需保证放卷制动器张力均匀、阻尼顺滑,无卡顿、无忽紧忽松;针对软性硅胶材料,采用低张力恒定控制模式,避免张力过大拉扯跑偏、张力过小松弛偏移。
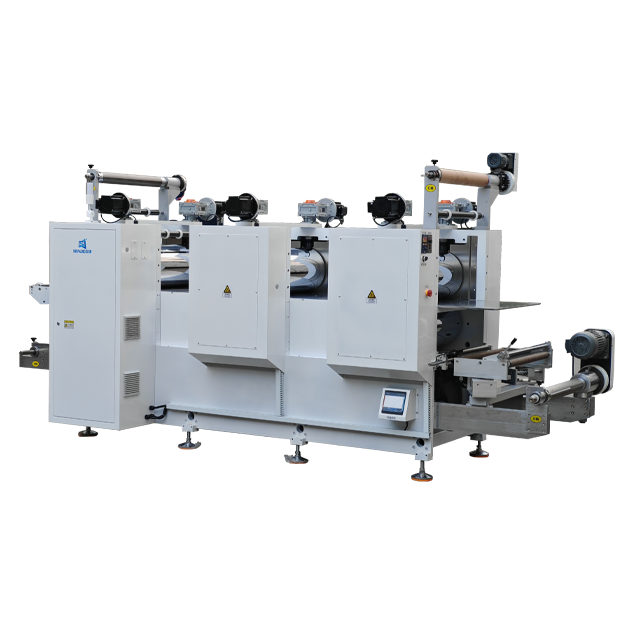
3.检查进料导辊、托辊磨损与卡顿
进料端导辊、托辊表面磨损不均、轴承卡死、转动不灵活,物料通过时摩擦力左右不一致,直接引发跑偏。日常保养需定期检查所有导辊转动状态,清理辊面积胶、杂质,修复磨损辊面,保证所有导向辊转动顺滑、摩擦力均匀。
4.校准自动纠偏系统参数
多数压延线配备光电纠偏系统,纠偏灵敏度太高会频繁小幅摆动跑偏,灵敏度太低无法及时修正偏移。需根据硅胶材料厚度、走料速度微调纠偏参数,设定合理的纠偏区间,保证走料平稳、修正准确,无滞后、无过度修正。同时清理纠偏探头灰尘、遮挡物,保证检测准确。
5.保证物料厚薄均匀、边缘规整
前端混炼、预压工序不良,导致物料左右厚薄不均、边缘毛边、松紧不一,进料后必然跑偏。需严控前端物料质量,保证进料料坯均匀规整,从物料端减少跑偏诱因。
6.设备机架震动与地面水平修正
设备脚垫不平、地面沉降、生产震动过大,会导致辊筒动态偏移,高速走料时持续跑偏。需定期调平设备脚垫,加固机架减震结构,减少设备运行震动,保证高速压延工况稳定。

全国服务热线:4008-555-263
手机:新材料设备部:13798662580 金先生
裁切分条设备部:15972041771 金先生
传真:0769-83108046
邮箱:xkjinyipu@163.com
地址:东莞市大朗镇金朗北路113号