
导热硅胶垫片作为新能源、电源、消费电子里面的界面散热材料,对厚度公差、表面平整度、内部气泡、粉体分散均匀度要求严苛。三辊与四辊压延线都是硅胶片连续压延成型主流设备,二者辊组排布、压延路径、工艺能力存在明显区别,在导热硅胶量产选型时,需要结合产品精度、厚度、配方难度区分。
三辊导热硅胶压延线结构简洁,辊组多为直列或L型排布,胶料经过两次辊缝挤压成型。整套产线调试参数少,辊间同步、温控逻辑简单,上手门槛低,设备投入与运维成本相对友好,适合常规厚度、公差要求宽松的导热硅胶片大批量生产,也是行业里应用非常广泛的基础机型。但它的短板在于压延次数有限,胶料一次性延展幅度大,高填充导热硅胶内部包裹的空气不容易充分排出,粉体分散效果有限,在做超薄规格、高导热填充配方时,不良风险会明显上升。
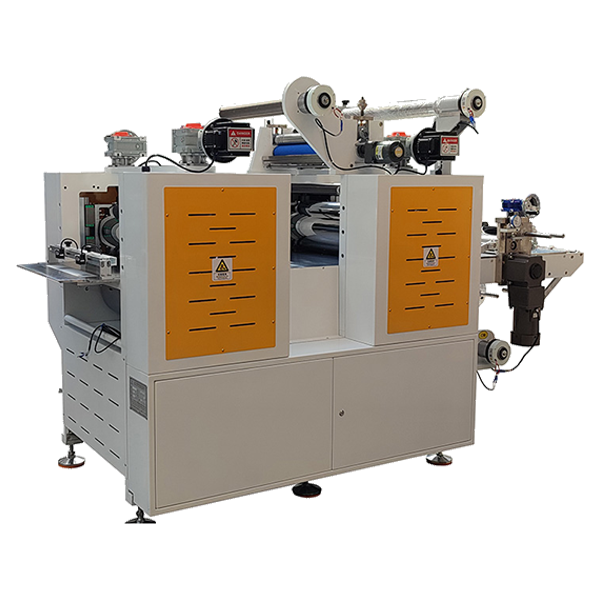
四辊导热硅胶压延线多采用Z型排布,胶料依次经过三道辊缝逐级压延,属于渐进式减厚成型,而不是一次性大压下量挤压,这是和三辊机型核心的差异。胶料从喂料进入辊组后,逐步延展、反复辊压,给粉体重新排布、气体逸出留出充足时间。对于填充大量氧化铝、氮化硼等高填料体系的导热硅胶,多级压延可以缓解粉体团聚,让导热填料在硅橡胶基体里面分布更均匀,成品导热性能稳定性更好,同批次产品导热系数波动更小。
在超薄薄片加工上,二者差距尤为突出。三辊机型单次压延变形量大,胶料应力集中,很容易出现片材厚薄波动、两边厚薄不一致,0.5mm以下超薄导热硅胶加工难度高,良率不容易把控。四辊依靠分次小压下量逐步减薄,配合四根辊筒独立伺服调速、独立温控,辊面速度梯度可以精细调配,片材成型应力更低,不容易出现翘曲、波浪边,搭配在线闭环激光测厚,厚度公差可以控制在更小范围,适合超薄导热垫片生产。
气泡与针孔管控,是高填充导热硅胶加工的一大难点。三辊压延排气路径短,裹入的空气来不及释放就被压入片材内部,成品容易出现隐藏气泡、微孔,不仅外观不合格,还会降低导热效率,长期使用存在热阻不稳定隐患。四辊递进压延过程中,胶料在多根辊筒表面反复包覆、延展,气体可以分步释放,排气效果优于三辊,对于要求低气泡、无针孔的导热材料优势明显。
表面质量方面,四辊辊面传递过渡更平顺,胶料转移更稳定,减少划痕、流纹、麻点等外观缺陷。三辊压延胶料转移环节应力变化大,配方流动性差时,更容易出现表面纹路、光泽不均的现象。在需要双面平整、贴合器件的导热垫片场景,四辊成型的片材表面一致性更有保障。
当然三辊机型也有自身适用场景。如果产品厚度偏厚、公差要求宽松,填料比例不高,追求稳定产能、调试简单,三辊压延线性价比更高。而四辊产线的辊筒、伺服、温控、同步系统更多,调试变量多,对操作人员工艺经验要求更高,换款调机耗时更长,更偏向材料产线。
张力与辅膜贴合适配也有区别。超薄硅胶片硫化前本体强度弱,容易拉伸变形。四辊逐级成型后片材内应力更低,后续贴合离型膜、PET承载膜时,卷材不容易拉伸拉长,收卷后的卷材形变、回弹更小;三辊成型片材残余应力偏大,在长幅卷材连续生产时,后期容易出现回缩、翘曲问题。
简单总结选型思路:常规中厚导热硅胶片、普通散热方案,三辊压延线足够满足生产,调试简单、量产稳定;针对高填充高导热配方、0.5mm以内超薄规格、低气泡、严格厚度公差、低热阻要求的导热硅胶垫片,四辊导热硅胶压延线的多级渐进压延、粉体分散、排气、应力控制优势可以充分发挥,保障成品一致性。
全国服务热线:4008-555-263
手机:新材料设备部:13798662580 金先生
裁切分条设备部:15972041771 金先生
传真:0769-83108046
邮箱:xkjinyipu@163.com
地址:东莞市大朗镇金朗北路113号