
在电子胶贴、双面胶、导热辅料、防尘胶垫等产品的加工中,半断裁切是十分核心的成型工艺。东莞裁切机依托伺服刀控系统,可稳定实现半断加工,区别于完全切断材料的全断裁切,只切断表层功能胶材,保留底层离型纸完好,在模切辅料批量生产、样品打样场景中应用广泛。
半断工艺,业内也常叫半切、半穿,简单来说就是控制刀头下刀深度,刀具切入胶材层,但不会穿透底部离型纸。加工完成后,单个胶贴产品依旧附着在离型底纸上,连成整片卷材或片材,不会散落分离。操作人员后续排废、捡品、贴合、包装都更加方便,这也是胶贴辅料选用半断加工主要的原因。
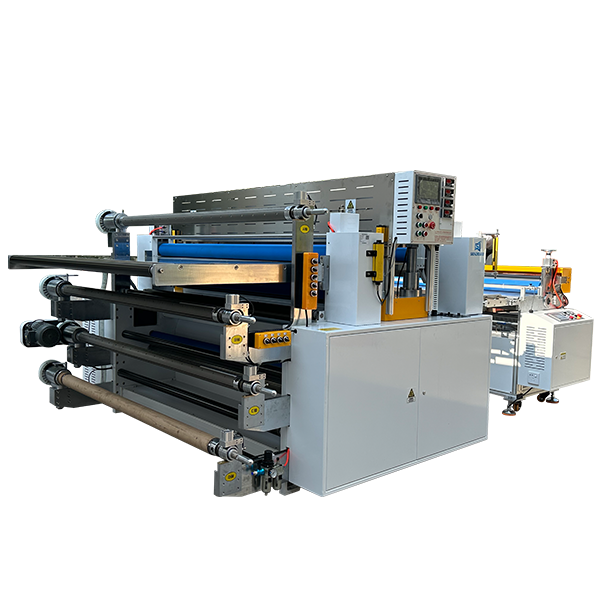
半断裁切对深度控制精度要求很高。离型纸厚度通常很薄,微小的深度偏差就会造成不良:下刀过深,直接切穿底纸,卷材容易断裂、产品脱落;下刀太浅,胶材切痕不彻底,产品撕不下来,出现连刀、难排废问题。东莞数控裁切机依靠伺服刀头闭环控制,可以实现微米级的下刀深度调节,配合台面垫板缓冲,稳定把控切削深度,适配PET双面胶、泡棉胶、硅胶胶贴、导热凝胶片等多种柔性胶材。
和传统刀模冲压对比,数控裁切机半断加工有自身特点。传统刀模适合大批量单一规格量产,前期需要开模,换款成本高、周期长;数控裁切机无需定制刀模,在软件内导入图形,调试刀深参数即可直接打样生产,图形修改灵活,适合新品开发、多规格、小批量订单。对于异形胶贴、轮廓复杂的胶垫,不用反复修改刀模,缩短样品交付周期。
胶贴辅料半断加工具备多项生产优势。首先是排废效率高,半断之后多余的边框废料可以整体剥离,产品整齐留在离型纸上,减少单个产品散落、混料的情况,有利于自动化贴合工序对接;其次能够保护胶层,胶贴的胶面直接接触刀具和台面的时间短,减少溢胶、胶层拉扯变形;连片出料的形式,方便后续品管抽检,尺寸、外观检查更加便捷。
不同胶材的半断调试参数有明显区别。泡棉类胶材弹性大,压缩量明显,刀深需要预留弹性补偿;超薄双面胶基材薄,垫板硬度要适中,下刀深度微调幅度要更小;硅胶材质粘性强,容易粘刀,加工时可搭配离型涂层垫板,同时合理调低裁切速度,减少粘料。很多机型还配套静电去除装置,加工薄膜类胶贴时去除静电,避免胶材吸附刀头、台面。
在实际调试流程上,半断加工有一套通用步骤。先放置对应垫板,导入裁切图纸,设定基础刀深,从较浅深度开始试切;取出样品,剥离废料检查胶材切断情况以及底纸状态,一点点增加刀深,反复试片,直到胶材完全切断、底纸完好,再锁定参数投入连续生产。生产过程中也要定时抽检,垫板长期使用会出现凹陷磨损,垫板损耗之后,同等刀深实际切削量会变化,需要及时更换垫板或者重新校准刀深。
当然半断工艺也存在适用边界。对于超厚、高密度硬质胶材,伺服振动刀半断效率会下降,这类物料更适合传统刀模模切。半断产品在转运时也要注意,卷材不要过度挤压堆叠,重压依旧会压穿离型底纸,造成隐性不良。
综合来看,半断工艺是胶贴辅料加工中适配性很强的成型方案。东莞裁切机凭借精准的伺服深度控制,兼顾打样灵活性与量产稳定性,减少开模成本,提升排废与后段贴合效率,是电子辅料、新能源胶贴行业柔性加工的常用方案。
全国服务热线:4008-555-263
手机:新材料设备部:13798662580 金先生
裁切分条设备部:15972041771 金先生
传真:0769-83108046
邮箱:xkjinyipu@163.com
地址:东莞市大朗镇金朗北路113号