
异步跳切机依靠两组独立伺服拉料辊实现差速跳切,胶辊摩擦力、伺服同步精度、气源稳定性直接决定尺寸、间隙精度,卷材尤其是硅胶、泡棉这类易拉伸软材,对设备状态更敏感。保养分为每日班前班后点检、每周深度维护、月度定期检查,围绕胶辊、伺服传动、气动回路三大核心,同时兼顾刀座、纠偏、张力机构,减少打滑丢步、间隙不稳、切不断、尺寸漂移等不良。
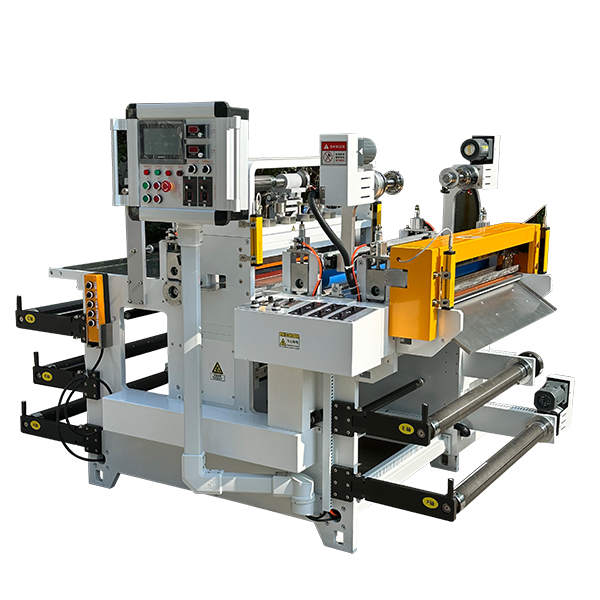
胶辊是走料和差速传动的核心,也是故障高发部位,异步跳切依靠胶辊摩擦力拉动卷材,一旦表面粘胶、积粉、划伤、出现凹坑,就会打滑、丢脉冲,造成产品长度波动、间隙忽大忽小,硅胶卷材加工时残胶附着问题会更突出。每日停机后要清洁胶辊表面,优先使用异丙醇或者专用橡胶清洗剂,搭配无尘布擦拭,禁止刀片、螺丝刀等硬质工具刮铲辊面,避免辊面留下划痕,划痕会持续藏胶,形成反复打滑的隐患。清洁时同步检查胶辊表面是否有压痕、龟裂、硬化:刀座长时间压合、异物夹在刀和胶辊之间,很容易压出凹点,凹点位置摩擦力不一致,走料周期性尺寸偏差。胶辊两端轴承定期加注高温润滑脂,转动手感顺滑无卡顿;如果胶辊磨损、表面失去粗糙度、打滑频繁,需要重新包胶或者更换。停机不生产时,一定要把裁切刀抬离胶辊,刀刃持续重压会快速压伤胶辊表层,这是很多设备胶辊提前损坏的主要原因。还要检查胶辊平行度,长期震动、撞击会造成辊轴偏移,卷材走斜、单边拉伸。
伺服与传动系统决定异步差速时序和定位精度,前后两组伺服需要配合,时序错乱、同步带松动、编码器污染都会直接导致跳切间隙紊乱、尺寸拉长。每日开机前观察伺服驱动器面板,确认无报警代码;运行中留意电机异响、抖动,出现抖动大多是同步带张力不均、齿面积灰。每周检查同步带、联轴器,查看齿带有无裂纹、掉齿、油污,同步带沾到硅油、胶油会打滑,要及时擦拭清洁,按标准预紧力调整松紧,不能过松丢步,也不能过紧加重轴承负荷。编码器是定位基准,保护编码器线路和光栅面,避免粉尘、硅油、清洗剂渗入;接线端子定期紧固,车间震动大容易松动,出现信号丢包,表现为随机尺寸飘移。伺服电机散热风扇保持通风通畅,防尘滤网定期吹扫,长时间连续生产电机过热会触发过热保护、停机或者定位漂移。不要频繁在高速状态下急停启停,减少伺服电机、驱动器冲击损耗;设备长期停机,伺服驱动器可以断电保存,避免电路板长期带电老化。程序参数不要随意改动,更换胶辊、刀具后如需补偿,做好参数记录留存。
气源和气动裁切刀座维护,气动款异步跳切机的刀压、刀座动作依靠气缸驱动,气源不稳定会出现切不断、半断深度忽深忽浅、刀回位卡顿。压缩空气入口配备油水分离器、调压过滤器,这是首要防线,每天手动排放过滤杯里的积水和油污;压缩空气中含水含油,会造成气缸密封圈发胀、磨损、卡滞,水汽还会腐蚀电磁阀阀芯,出现电磁阀串气、刀动作延迟。调压阀压力按工艺锁定,不要随意调高气压,气压过大刀刃冲击大、容易崩口,气压不足裁切无力。每周检查气管、快速接头,查看有无老化开裂、漏气,漏气不仅压力不稳,还会增加空压机负荷;电磁阀表面保持清洁,硅胶粉尘堆积会卡住阀芯,可用干燥压缩空气吹扫,禁止液体直接冲洗电磁阀。气缸活塞杆保持清洁,粉尘附着会划伤油封,出现内泄、刀座下压无力;气缸油封属于易损件,出现漏气、动作迟缓时及时更换。
配套辅助机构同步点检:纠偏传感器镜头擦拭干净,避免胶粉遮挡识别;张力磁粉制动器、张力传感器清理粉尘,保证张力反馈准确;刀座导轨定期涂抹干性润滑,不要用稀机油,容易飞溅污染卷材。
区分保养频次:
每日:胶辊清洁、排水气源过滤器、抬刀、查看伺服报警、检查有无漏气异响;
每周:同步带检查、编码器线路检查、吹扫电磁阀与纠偏镜头;
每月:胶辊平行度校验、伺服电机风扇清理、气缸油封检查、紧固所有传动固定螺丝。
很多车间只在设备故障后才维修,忽略预防性保养。异步跳切属于高精度时序设备,胶辊打滑、伺服丢步、气源串气引发的不良,和模切工艺不良表象很接近,容易误判为张力、配方问题,稳定的保养流程,能显著降低硅胶、导热膜等软材的批量不良率。
全国服务热线:4008-555-263
手机:新材料设备部:13798662580 金先生
裁切分条设备部:15972041771 金先生
传真:0769-83108046
邮箱:xkjinyipu@163.com
地址:东莞市大朗镇金朗北路113号