
硅胶压延片材典型不良集中在厚薄不均、粘辊、气泡针孔、片材起皱跑偏四类,大多不是单一因素导致,涉及胶料配方预处理、辊筒精度、温控、张力、设备调试多个环节,导热硅胶因为高填充粉体,不良发生率会比普通纯硅胶更高。
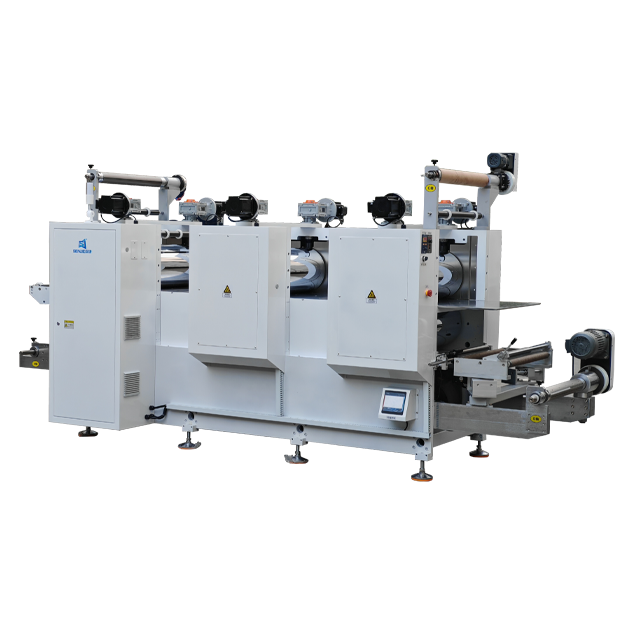
厚薄不均分为横向厚薄差(一边厚一边薄、中间薄两边厚)和纵向厚薄波动(沿着走料方向忽厚忽薄)。横向偏差首要原因是辊筒平行度没有校准到位,左右辊缝不一致;其次是辊筒挠度,压延受力后辊筒中间被撑开,出现中间偏厚或者中间偏薄,高精度机型会配备辊筒中高补偿、液压预拱机构抵消挠度。辊面温度不均也是高频诱因,导热油油路堵塞、辊筒内部流道积碳结垢,辊面左右温差大,胶料流动性不一样,同一根卷材左右厚度不一致。纵向厚薄波动,多来自喂料不稳定:开炼后胶坯松紧不一致、喂料速度忽快忽慢、胶料温度前后差异;还有在线测厚没有校准、闭环反馈延迟、辊距伺服有间隙、油压波动。另外胶料停放时间不一致、填料沉降,胶料硬度前后变化,压延延展率变化,同样造成纵向厚度飘移。高填充导热硅胶,粉体分散不均,局部填料浓度差异,也会反映在厚度上。
粘辊是压延车间很头疼的问题,胶料粘在辊筒表面,拉断片材、表面糊胶、留下斑块,清理费时。从工艺温度来看,辊温过高是常见原因,超过配方窗口,硅胶提前发生交联反应,和镀铬辊面附着力上升;辊面局部热点、辊筒温控失灵,局部温度超标会定点粘胶。配方层面:内部脱模剂添加不足、脱模剂分散不均匀;硫化剂配比偏高、焦烧时间太短,胶料容易提前硫化粘辊。设备侧:辊筒镜面镀层划伤、抛光面粗糙度变差,残胶嵌入划痕,后续持续粘胶;停机没有及时清辊,残胶固化附着在辊面,反复污染片材。还有辊速配比不匹配,前后辊速差过大,胶料受到过度剪切,生热加剧、局部升温焦烧,诱发粘辊。和橡胶不同,导热硅胶大量氧化铝、氮化硼填料,剪切摩擦更容易升温,温控容错区间更窄。
气泡、针孔缺陷,分原料带入空气和压延过程裹气两大类。前端脱泡工序不到位是根源:混炼后的硅胶坯真空脱泡时间不足、真空度不够,胶料内部包裹微小气泡,经过辊压后被压成扁泡或者微孔;胶料开炼折叠喂料时折叠裹入空气,尤其是人工喂料、坯料搭接缝隙进气。压延工位的诱因:辊缝入口堆料过多,胶料在辊口形成漩涡,卷入空气;喂料坯料宽度小于辊面,两侧进风;辊速过快、胶料进入辊隙的角度不对,空气来不及排出。还有一种隐性气泡:胶料里面小分子助剂、水分受热挥发形成气孔,原料受潮、粉体填料烘干不到位,受热后水汽析出,形成密集微小针孔。气泡一旦在压延后形成,单靠辊压很难压合,需要往前追溯混炼、脱泡、原料烘干环节。
起皱、跑偏,大多属于张力和复合匹配类不良,覆离型膜、玻纤布的产品更容易出现。跑偏:放卷、收卷、复合膜架不同心,卷材左右张力不一致;纠偏传感器位置偏移、响应迟钝;辊筒轴线不平行,走料受力往一侧偏移。起皱细分几种:边缘褶皱一般是两边张力松紧不一致,一边拉太紧、一边松弛;横向波浪皱,多是辊面温度不均,胶料收缩率不一致;复合后中间起皱,是硅胶基材和离型膜、玻纤布的延展率不匹配,硅胶受热延展大,而膜材延展率低,复合后应力释放起皱。收卷张力过大,内层片材被压薄、挤压起皱;张力过小,卷材松散、层间滑移,也会皱。另外,片材经过导辊时,导辊转动不灵活、导辊表面有残胶凸起,局部被阻挡拉扯,形成条状褶皱。
还有连带衍生不良:气泡位置后续硫化后爆孔;厚薄不均导致硫化受热不一致,局部不熟或者过硫;粘辊刮下来的残胶掉落片面上,形成杂质黑点;褶皱位置硫化定型之后无法展平,属于不可逆不良。
简单排查顺序:
厚薄不均:先校辊平行度、检查辊筒温控油路、校验测厚仪、稳定喂料;
粘辊:先降辊温,再核对配方焦烧时间,检查辊面镀层和辊速比;
气泡针孔:优先加强前端真空脱泡、粉体烘干,调整喂料堆料量;
起皱跑偏:检查纠偏、各段张力匹配、复合基材延展率。
日常改善思路要前置,压延机只是成型环节,很多不良根源在密炼、脱泡、原料预处理,单纯调辊距、调温度治标不治本。
全国服务热线:4008-555-263
手机:新材料设备部:13798662580 金先生
裁切分条设备部:15972041771 金先生
传真:0769-83108046
邮箱:xkjinyipu@163.com
地址:东莞市大朗镇金朗北路113号