

异步跳切机属于伺服式卷材裁切设备,送料和裁切动作相互独立,不用停机等待裁切,依靠电眼识别印刷标记或者编码器采集长度信号,完成间断跳位裁切,在不干胶标签、PET薄膜、泡棉垫片、保护膜、导电辅料等卷材加工场景使用较多。整机由放卷机构、伺服送料组件、光电感应模块、刀座裁切单元、收废/出料台、电控系统组成。
异步模式是这款设备的核心特点。常规同步裁切,送料动作和下刀动作绑定在一起;异步结构可以持续送料,到达设定标记或者长度位置后,刀架跟随材料同步移动完成裁切,裁切完成刀架快速复位,物料输送不会中断。这种运行方式,适合图案间距不固定、需要跳开空白区域、避开印刷点位的加工需求。
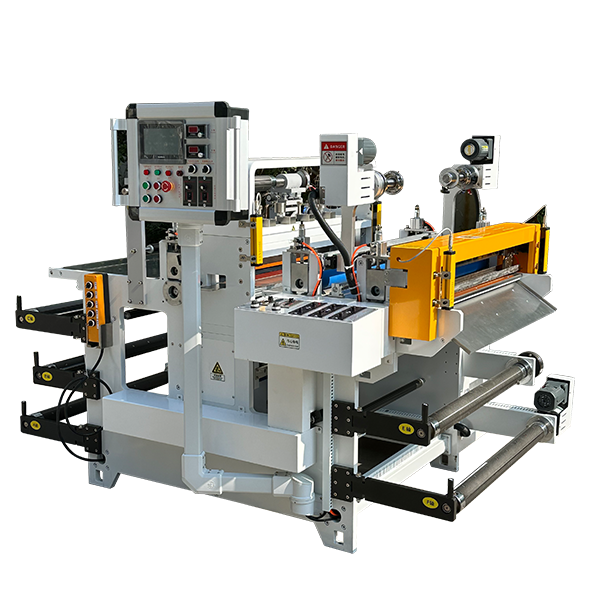
光电电眼用来识别卷材上的色标,是定位的关键构件。电眼感应到标记信号之后,系统计算滞后距离,控制刀架同步跟进下刀。电眼安装位置、感应灵敏度、光源类型都会影响识别效果,卷材表面反光、底色接近色标、表面粉尘较多,容易出现漏识别、误触发。更换不同材质卷材时,微调电眼参数和安装角度。
送料张力的稳定会影响定位效果。卷材质地偏薄、容易拉伸,张力偏大,材料拉长之后标记间距发生变化,裁切位置偏移;张力过小,卷材走料松弛、跑偏。放卷端搭配阻尼或者张力伺服,让卷材在输送路径保持平顺,泡棉、无纺布这类软性材料,张力设置区间会比硬质薄膜更宽松。
刀座分为直刀和圆刀两类结构。直刀款式剪切力度充足,适合偏厚泡棉、多层复合辅料;圆刀滚动裁切,运行噪音偏低,高速连续生产适配性更好。刀片刃口钝化之后,切口会出现毛边、拉料现象,定期检查刃口状态,及时打磨或者更换刀片。刀座间隙需要匹配材料厚度,间隙偏大容易切不透。
和普通追切设备对比,异步跳切机支持标记间距可变的裁切任务,跳切距离参数可在触控面板修改,换单调整便捷。普通定长裁切只依靠固定长度裁切,没办法识别印刷图案,遇到每版间距不一样的卷材就难以适配。异步机型电控逻辑更为复杂,伺服参数、跟随速度需要匹配材料走料速度。
生产调试时,先空载模拟追踪动作,核对刀架跟随速度、复位时间,再低速送料试切。试切样品核对标记和切口的相对位置,逐步补偿偏移量,参数稳定之后再提升运行速度。速度提升之后,伺服响应、刀架启停惯性会慢慢凸显,高速工况需要预留补偿值。
常见裁切异常有几类情况。切口和色标错位,可排查电眼灵敏度、伺服补偿参数;裁切长短不稳定,多和张力波动、卷材拉伸相关;出现漏切,优先查看电眼有没有被废料遮挡。
日常养护重点围绕感应元件、刀片、伺服传动部位。电眼镜头保持干净,避免胶屑、粉尘遮挡;导轨、同步带定期检查松紧,添加润滑;每次停机清理台面残胶、废料,防止碎屑卷入传动构件。
异步跳切机适合带有印刷色标、需要间隔跳切的卷材加工,结合卷材材质、厚度、标记排布方式,搭配对应的电眼、刀组与张力方案,维持裁切位置稳定。

全国服务热线:4008-555-263
手机:新材料设备部:13798662580 金先生
裁切分条设备部:15972041771 金先生
传真:0769-83108046
邮箱:xkjinyipu@163.com
地址:东莞市大朗镇金朗北路113号