

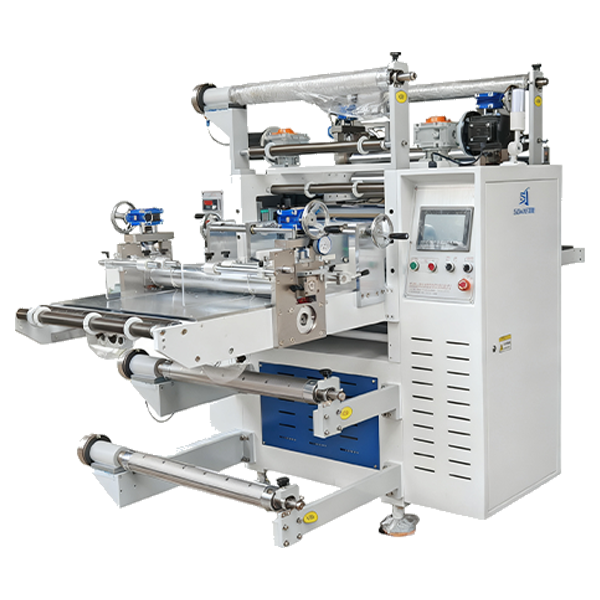
硅胶压延机是固态硅胶片、导热硅胶、发泡硅胶卷材成型核心设备,依靠多组辊筒对混炼后的硅胶料进行挤压延展,得到厚度的连续片材。硅胶本身粘性大、受热后流动性变化明显,辊筒间隙偏差、速比搭配不当、温度波动,很容易出现厚薄公差超标、粘辊、气泡、表面麻面、出片收缩不一致等问题。下面从辊系结构、间隙管控、速比匹配、温控、防粘辊、制程优化以及不良改善做完整规范说明。
一、辊系结构与前期点检管控
常用机型分为二辊、四辊硅胶压延机,四辊结构更容易做超薄片材,厚度一致性更好。辊筒一般采用合金冷硬辊,辊面做镜面或者特殊涂层处理,辊面圆度、同轴度是基础条件。
1.辊面外观检查:辊筒表面无划痕、腐蚀坑点、胶垢积留,镜面辊粗糙度保持稳定;辊面局部损伤会直接复刻到硅胶片上,形成固定位置麻点、条纹。
2.辊筒平行度校验:使用百分表检测两端辊隙,左右两端间隙差值控制在很小范围。辊筒不平行,片材一边厚一边薄,调整间隙只能临时改善,量产过程持续跑偏。
3.辊筒轴承、调距丝杆定期检查,丝杆无间隙窜动,锁止机构可靠;丝杆间隙大,受压后间隙会自发变化,厚度持续漂移。
4.供料机构、送料导辊、剥离辅助辊同步点检,导辊转动灵活,无卡顿,避免拉扯硅胶片造成拉伸变形。
5.混炼胶来料管控:胶料均匀,填料(导热粉、导电粉体)分散充分,无团块、颗粒硬块;胶料熟化停放时间稳定,停放不足或者停放太久,胶料可塑性波动,压延厚度很难稳定。
二、辊面间隙管控(厚度控制核心)
压延厚度主要由辊筒间隙决定,同时受胶料压力、速比、温度共同影响,不能只依靠间隙数值判定成品厚度。
1.间隙调节采用两端同步微调,禁止单边大幅度调距;每次调整间隙之后,空转预热辊筒,再投料试片,待温度稳定后测量厚度。
2.薄硅胶片对间隙灵敏度高,微调以微米级递进,调完预留跑合时间;厚片材可适当放大调整步距。
3.压力管控:胶料在辊缝之间形成积胶(存胶量),积胶量过多会造成辊筒受力形变,中间位置偏厚;积胶太少,填充不足,容易出现缺料、孔洞、厚薄跳动。保持辊缝入口积胶匀速旋转,积胶大小稳定是厚度均匀的关键。
4.厚度巡检点位:片材左、中、右三点取样测厚,三点数据同步记录,单边偏差优先复查辊筒平行度;中间偏厚优先排查辊筒受力挠度变形。
5.停机清理胶料时,禁止硬物直接刮擦辊面,使用软塑料铲清理,防止辊面划伤。
三、辊筒速比匹配管控
上下辊、各组辊筒之间设置速差,速比作用是对胶料产生剪切、延展,同时辅助硅胶从辊面剥离,速比不合理是粘辊、片材拉伸起皱的重要诱因。
1.速比大于1,存在剪切作用;速比接近1,以挤压成型为主,剪切小,适合容易拉裂、低伸长的导热填充硅胶。
2.速比偏大:剪切太强,硅胶内部产生大量热量,胶料升温发粘,容易粘辊;片材受拉伸,出片后收缩率变大,尺寸不稳定;严重时片材拉断。
3.速比偏小:剪切不足,胶料延展不开,片材表面纹理粗糙,密实度不足,内部容易包裹气泡,剥离困难。
4.不同硅胶配方单独固化速比参数:普通透明硅胶速比适中;高填充导热硅胶降低速比;发泡硅胶速比不能太高,避免破坏泡孔结构。
5.更换胶料批次,速比、间隙配套试做,不要直接沿用旧参数。
四、温控系统管控
硅胶压延辊筒采用循环油或者水循环控温,辊温直接改变胶料可塑性、粘性、流动性。
1.辊温均匀性要求:辊筒左右两端温差不能大,温差大,胶料左右可塑性不一样,一边容易粘辊,一边延展不足,厚薄不一致。
2.温度偏低:胶料偏硬,流动性差,延展困难,片材表面粗糙,内部气泡不容易被挤出,辊筒负载升高。
3.温度偏高:硅胶粘性急剧上升,易粘附辊面;提前发生硫化前兆,胶料变脆,压延之后容易出现后期发硬、收缩波动。
4.温控分区管理:进料侧辊温、出料辊温可以设置梯度,进料段适度升温提升流动性,出料段适度降温,降低粘性,方便剥离。
5.温控设备定期校验温度探头,探头失准会显示假温度,实际辊面温度超标,批量粘辊报废。
6.注意区分压延阶段温度和后续硫化温度,压延只做预成型,不能接近硫化起始温度。
五、防粘辊管控规范
硅胶本身自带粘性,填充粉体、增塑体系不同,粘辊风险差异很大,从工艺、辊面、辅料多维度管控。
1.辊面处理:镜面辊适合低填充硅胶;高填充导热硅胶,可选用特殊防粘涂层辊;涂层定期检查,涂层磨损脱落之后粘辊概率明显上升。
2.工艺优先调整:优先降低辊温、优化速比,不要一开始就大量使用外部分离剂;分离剂使用过多会影响后续贴合、粘接,还会在表面形成雾面、析出。
3.隔离膜辅助:压延过程配合PET隔离膜共压,隔离膜承载硅胶片,减少硅胶直接接触辊面,是量产稳定方案,适合超薄、高粘硅胶。隔离膜张力平稳,避免膜材褶皱带入硅胶表面。
4.积胶量控制:积胶长期在辊缝摩擦生热,局部升温发粘,及时稳定存胶量,避免积胶长时间滞留受热。
5.清洁频次:每班结束清理辊面残留胶渍,固化残胶会持续累积,投产之后不断粘带新胶料。
六、厚度均匀性配套优化措施
1.供料稳定:胶料喂料匀速,避免一段多料一段缺料;人工投料尽量连续,自动化喂料控制喂料速度。
2.出料牵引张力:牵引速度和辊筒线速度匹配,牵引过快会拉伸硅胶片,实测厚度偏薄,放置后回弹变厚;牵引过慢,片材堆积起皱。
3.环境温湿度:车间温湿度保持稳定,环境温度波动会间接影响辊筒散热;潮湿环境部分填充粉体吸潮,压延容易产生气孔。
4.冷却定型:压延出料后经过冷却托辊缓慢降温,定型之后再收卷,减少后续收缩变形,收卷张力轻柔,防止压伤片材。
5.在线测厚选配:加装在线测厚仪实时反馈,联动调距机构,自动补偿间隙波动,适合高公差要求的导热硅胶卷材。
七、常见不良成因与改善汇总
1.厚薄不均左右偏差:辊筒平行度失准、两端温差大、喂料偏一边;校正平行度,检修温控回路,调整喂料位置。
2.中间厚两边薄:辊筒受压挠度变形,积胶量过大;减少存胶量,选用刚性更好辊筒,降低单次挤压力。
3.粘辊:辊温过高、速比太大、胶料可塑性太高、辊面涂层磨损;下调温度,降低速比,搭配隔离膜,修复辊面。
4.表面气泡麻点:胶料混炼排气不足、辊温低流动性差、积胶卷入空气;胶料提前抽真空排泡,适度升温,稳定积胶旋转状态。
5.压延之后收缩大:速比过高拉伸过度、出料牵引张力大、冷却不足;下调速比,匹配牵引速度,增加冷却段。
6.表面条纹划痕:辊面划伤、胶料里面硬质颗粒、积胶老化硬块;过滤胶料,修复辊面,定时清理积胶。
八、首件和制程变更管控
更换胶料配方、辊筒、调整间隙速比、修改温控参数之后,需要首件确认,连续取样多点测厚,观察表面状态、剥离效果、有无气泡。量产定时巡检三点厚度、辊温、积胶状态、辊面清洁情况。
硅胶压延属于多参数耦合工艺,间隙、速比、温度任意一项改动,都会改变胶料受力与流动状态,需要综合验证,不能单独依靠一个参数调整厚度,以此保障批量片材稳定。

全国服务热线:4008-555-263
手机:新材料设备部:13798662580 金先生
裁切分条设备部:15972041771 金先生
传真:0769-83108046
邮箱:xkjinyipu@163.com
地址:东莞市大朗镇金朗北路113号