

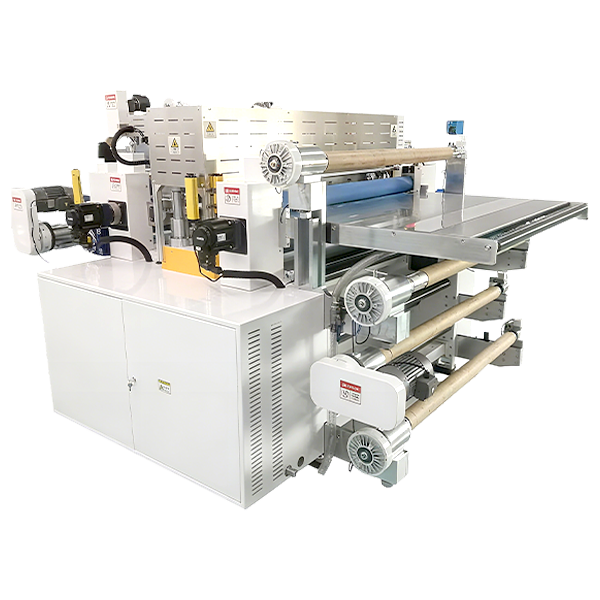
异步跳切机依靠双伺服异步送料,实现间隔跳切、半断模切,多用于导热胶、泡棉胶、PET、导电布等卷材,核心优势是间隔留白省料。调试围绕电眼追标标定、跳距补偿、半断深度控制、张力与纠偏,解决定位跑位、深浅波动、切穿底膜、起皱等不良,兼顾精度与量产稳定性。
一、调试前准备核对
1.材料与辅料核对
确认卷材底膜、胶层厚度,区分弹性材料(泡棉、软胶)、低拉伸材料(PET、离型膜);弹性材料更容易拉伸跑位,需要降低送料速度、收紧张力区间。检查色标Mark清晰,无拖墨、反光、底色干扰,Mark尺寸匹配电眼光斑大小。
2.硬件点检
清洁电眼镜头、送料胶辊、刀座、底板;检查胶辊压力均匀,无打滑、磨损;刀座锁止机构、刀垫平整无凹坑;纠偏传感器、张力摆杆活动顺畅,无卡滞。气源气压稳定,刀座气缸压力在标准区间。
3.基础参数预设
在人机界面选择模式:追标跳切或定长跳切;设置基础跳距、产品步距、留白间隔,区分单跳距、多组交替跳距模式,先低速试运行,禁止直接高速量产。
二、电眼追标标定与调试(定位核心)
异步跳切依靠电眼捕捉Mark信号,触发刀座裁切,信号不稳是跑位主要诱因。
1.电眼安装与光斑对位
电眼固定在刀座上游,预留足够信号响应距离;光斑对准Mark中间,避开印刷图案、胶层溢胶区域;反光强的离型膜,调整电眼倾斜角度,减少镜面反光干扰。
2.示教标定步骤
进入传感器示教模式,先采集Mark区域信号,再采集空白基材背景信号,系统自动区分阈值;优先选择前沿触发或后沿触发,同一产品固定触发边沿,不要随意切换。
3.灵敏度调节
灵敏度不宜过高,高灵敏容易误捕捉杂点、划痕;灵敏度偏低会漏标、滞后裁切。调到Mark经过时指示灯稳定翻转,无频繁闪烁。浅色底淡色Mark,选用支持浅色追标的色标电眼。
4.追标时序管控
电眼信号触发后,伺服存在响应延时,需要设置触发延时,对应材料从电眼位置走到刀切点的距离;换料、换速度后,延时参数须重新校验,速度提升,延时同步微调。
管控要点:电眼只负责给触发信号,卷材拉伸、胶辊打滑带来的偏移,电眼无法单独修正,须配合张力、胶辊压力一起调整。
三、跳距补偿调试规范
异步跳切的跳距,是产品+留白间隔的总长度,补偿用来抵消伺服背隙、皮带拉伸、材料拉伸带来的累积误差。
1.基础跳距设定
先输入图纸理论跳距,低速连续跑5~10个产品,测量实际跳距,对比理论值,计算差值。
2.分段补偿逻辑
-固定补偿:机械背隙、传动间隙带来的固定偏差,直接在跳距补偿栏输入固定偏移值;
-动态补偿:弹性泡棉、软胶,走料拉伸随速度、张力变化,开启动态补偿,随速度线性修正;
-多跳距交替产品:每组跳距独立设置补偿值,不要共用同一组补偿参数。
3.累积误差管控
连续长卷材容易出现越切越偏,开启循环清零,每N个产品重置一次位置;优先降低单次送料速度,减少伺服高速启停带来的位置漂移。
4.相位微调
裁切位置偏前、偏后,使用相位微调,小幅移动裁切落点,不改动主跳距;适合Mark位置轻微偏移微调,大幅偏差优先重新标定电眼。
四、半断深度调试与防切穿管控
半断要求切断胶层/泡棉层,完整保留底部离型膜,深度窗口窄,是不良高发环节。
1.刀座基准归零
更换刀片、刀垫、换规格后,刀座先归零,找到刀刚好接触底膜的零点位置,零点作为基准,向上抬升为半断区间。
2.深度分级试切
零点确认后,每次小幅下调刀深(0.01~0.03mm一档),试切后剥离检查:胶层分离顺畅、底膜无刀痕;如果底膜出现刀印,立刻抬刀。
薄胶(0.1~0.3mm导热胶)微调档位更小;厚泡棉可以适度放大调节幅度。
3.压力、刀垫配套管控
刀垫选用耐磨硅胶垫,长期使用出现凹槽,深度会局部变深,定期换位或者更换刀垫;气缸压力稳定,压力波动会造成深浅忽大忽小。双刀座机型,左右刀座深度单独校准,避免一边切穿、一边切不透。
4.速度联动
高速裁切时,刀座下落冲击变大,同等设定深度下更容易切穿;提速后,同步小幅抬刀,或者降低刀座下落速度,缓冲冲击。
5.材料差异对策
高填充导热胶、硬质泡棉,刀片磨损快,刃口钝化后,出现切不透,强行加深刀深易批量切穿;建立刀片点检更换周期。
五、跑位、起皱综合管控
定位跑位分为随机跑位(电眼误标、打滑)和单向累积跑位(拉伸、补偿不足)。
1.张力系统管控
放卷、中间摆杆、收卷三段张力独立调节;弹性材料采用低张力、恒张力模式,张力过大拉长材料,Mark间距被拉长;张力过小,卷材松垮、起皱、Mark晃动。张力摆杆阻尼适中,避免摆杆频繁剧烈摆动。
2.送料胶辊防打滑
胶辊磨损、表面粘胶,会出现间歇打滑,位置无规律乱跑;定期清洁胶辊,胶辊压力均匀,两端压力一致;薄软材料不要压得过紧,防止压出压痕。
3.纠偏配合
边缘跑位、左右偏斜,开启纠偏,纠偏响应速度匹配送料节拍,纠偏速度过快容易拉扯卷材,纵向跳距跟着跑偏。
4.走料导向
导向辊平行,卷材走料路径平直,不斜拉;斜向走料会同时造成左右偏位+纵向跳距不准。
六、首件确认与量产巡检流程
1.换规格、换刀片、换Mark、调机之后,须低速首件:
检查Mark对位、跳距尺寸、半断状态、底膜有无切伤、有无褶皱;连续跑5~10PCS,确认无漂移,再逐步提速到生产速度。
2.量产巡检项目
定时抽检跳距重复精度、半断剥离效果;观察电眼信号灯是否稳定;留意胶辊积胶、刀垫磨损;记录参数:跳距、补偿值、触发延时、刀深、张力、裁切速度,方便复机。
3.范围验证
长时间连续跑卷,观察累积偏移,确认补偿方案有效,避免卷材尾部批量跑位。
七、常见不良与改善对策
1.定位跑位、Mark对不准:电眼光斑偏移、灵敏度不合适、胶辊打滑、张力波动、触发延时不匹配→重新示教电眼,清洁胶辊,锁定张力,修正延时
2.半断深浅不一:刀垫凹陷、气缸气压不稳、刀座松动、速度冲击→更换刀垫,稳压,锁紧刀座,降低刀座冲击速度
3.底膜切穿:刀深过大、高速冲击、刀片崩口、刀垫太薄→抬刀,增加缓冲,更换刀片
4.跳距越切越偏:补偿不足、材料拉伸、伺服背隙未去除→增加动态补偿,降低张力,归零去除累积误差
5.产品起皱:张力失衡、导向辊不平行、纠偏速度过快→重新整定张力,校正导向,放缓纠偏响应
6.间歇性漏切、跳切丢步:电眼偶尔漏标、伺服跟随误差超限、信号干扰→清理电眼,屏蔽线路干扰,降低运行速度
八、调试收尾与保养提示
调试完成,锁定参数,保存配方;停机前抬刀座,刀片离开刀垫;日常保养清洁电眼镜头、胶辊残胶,定期检查传动皮带、伺服联轴器,防止间隙变大影响跳切精度。

全国服务热线:4008-555-263
手机:新材料设备部:13798662580 金先生
裁切分条设备部:15972041771 金先生
传真:0769-83108046
邮箱:xkjinyipu@163.com
地址:东莞市大朗镇金朗北路113号