

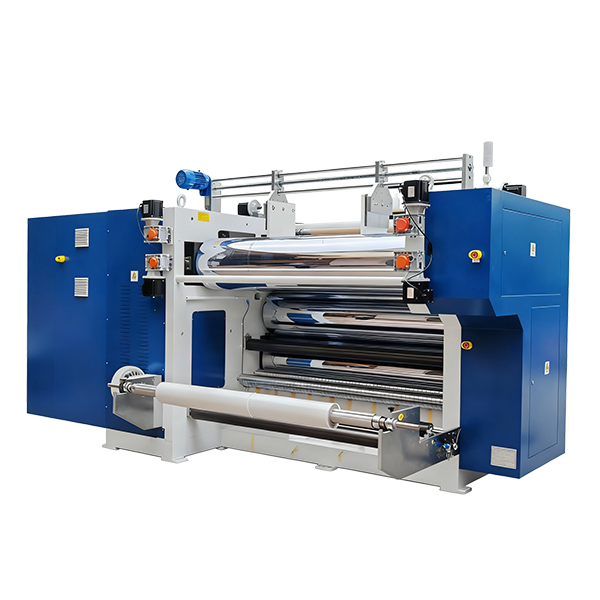
导热硅胶压延机多用于高填充氧化铝、氮化硼粉体的导热矽胶片成型,填料添加量大,胶料流动性差、粉体容易团聚、内部容易裹入空气,调试难度远高于普通硅胶压延。平行度偏差、速比不合适、喂料不稳、排气不到位,很容易出现厚度公差超标、气孔、粉析、填料分布不均、片材局部导热系数差异等问题。本指引覆盖调试前点检、辊筒平行校正、速比调试、喂料管控、排气工艺、厚度闭环调试以及首件验证流程。
一、调试前期点检
1.辊系检查
检查压延辊筒表面状态,镜面辊无划痕、凹坑、积粉结块;辊筒轴承、调距丝杆无旷量窜动,锁紧机构功能正常。高填充导热粉料硬度高,辊面轻微损伤都会持续在片材上复制条纹、凹点。
核对辊筒加热回路,温度传感器接线正常,油路/水路循环通畅,两端温控独立可调;提前升温预热,排查两端温差过大问题。
2.胶料来料确认
导热混炼胶停放时间符合工艺要求,粉体经过充分混炼、真空脱泡;目视无干粉团聚硬块,胶料可塑性均匀。不同导热系数配方,粉体占比不一样,高填充配方胶料偏干、内摩擦大,调试参数需要单独适配。
3.辅助机构点检
真空喂料机、挡料板、积料挡板、隔离膜放卷、牵引收卷、在线测厚装置逐一检查。喂料通道内壁清洁,没有残留固化胶块、堆积粉料;隔离膜放卷纠偏顺畅,张力稳定。
4.防护与冷却配套
确认辊筒防护、急停装置有效;出料冷却托辊转动灵活,冷却水路通畅,用于压延后快速定型,降低片材回弹。
二、辊筒平行度校准(厚度均匀基础)
导热硅胶片客户对左右厚度一致性要求严苛,平行度失准是单边厚薄超差首要原因。
1.百分表打表校准:将百分表固定在机架,分别测量辊筒左右两端外圆间隙,对比两端读数,逐步微调两端调距丝杆,直到两端间隙差值控制在允许范围。
2.校准完成后锁紧丝杆锁母,再次复测,防止锁紧动作带动辊筒偏移;每一次更换辊筒、拆机维护后需重新校准平行度。
3.辊筒挠度补偿:高填充胶料挤压力大,辊筒受压中间位置容易退让,出现中间厚、两边薄。如果偏差稳定,可根据挠度特性做预补偿,中间辊缝微量收小;优先选用刚性更高辊筒,减少挠度形变。
4.积料挡板同步调整:挡板左右对称,保证胶料居中进入辊缝,避免偏料造成单侧填料堆积。
三、辊筒速比搭配调试
导热硅胶粉体填充量高,剪切过大容易出现粉体析离、发热、胶料变脆,速比窗口比普通硅胶窄。
1.速比逻辑:速比代表上下辊线速度差,速比越大剪切越强。
-高填充氮化硼、高导热配方:选用接近1的低速比,降低剪切,减少粉体和基体分离,避免粉析发白;
-中低填充氧化铝导热胶:适度提高速比,辅助胶料延展,提升密实度;
-超薄导热片:速比不宜偏高,防止片材拉伸变形,放置后厚度回弹波动。
2.梯度试调:先以1.0起步小幅度上调,每调整一次速比,稳定运行数米卷材,观察两个着重的点:片材表面是否出现浮粉、出料是否拉伸起皱。
3.速比配合辊温联动调整:剪切会产生摩擦热,热量升高会让胶料变软,加剧粉体析出;速比拉高时,可适当下调辊温。
4.禁止大速比长时间空转摩擦辊面,容易造成辊面局部过热,影响后续生产。
四、喂料系统调试管控
喂料不稳定,时多时少,辊缝积胶量忽大忽小,厚度持续跳动,还会频繁卷入空气。
1.真空喂料调试:导热胶优先真空强制喂料,调整喂料螺杆转速、喂料仓真空度。真空度不足,空气会随胶料一起带入辊缝;真空度过高,容易把胶料挤干,流动性变差。
2.喂料居中:胶料落在辊缝中间位置,不要偏向一侧;喂料宽度小于辊面有效宽度,预留少量余量,防止胶料挤压到辊筒两端轴封位置,造成粉料进入轴承。
3.稳定积胶(存胶环):辊缝入口保持一圈连续匀速转动的积胶,积胶大小稳定。积胶过多:辊筒负载飙升、中间变厚、包裹气泡;积胶过少:延展不足、表面缺料麻点。
4.喂料连续性:避免断料、结块掉料;胶料里面硬块进入辊缝,会瞬间冲击辊筒,破坏调好的平行度,还会压伤辊面。
5.隔离膜同步调试:隔离膜和胶料同步送入,膜面平整无褶皱,放卷张力和牵引速度匹配,防止膜拉扯硅胶片变形。
五、排气工艺调试(气孔管控核心)
导热硅胶片气孔是高频不良,气孔会直接降低导热性能,需要多级排气配合。
1.前端排气:混炼工段真空脱泡是首要防线,压延机只能处理残留微量空气,不能依靠压延解决胶料本身大量气泡。
2.辊缝排气:依靠稳定旋转的积胶,缓慢把包裹空气从积胶两侧排出;积胶转动紊乱、忽大忽小,气体很难排出。
3.工艺参数配合排气:辊温适度提升,改善胶料流动性,气体更容易溢出;但温度上限要控制,防止粉体析出。
4.低速跑合排气:新调试初期,降低整条线速度,低速运行,给气体释放时间;气孔去除之后,再逐步提速到量产速度。
5.厚片和薄片区分:厚导热片更容易藏气,积胶量适当收小;0.1mm以内超薄片,胶层薄,气体容易被压破排出,着重管控不要卷入新空气。
六、厚度闭环调试流程
搭配在线测厚仪实现闭环控制,是导热硅胶压延稳定量产的关键。
1.初始设定:根据目标厚度,先输入辊缝预估值,辊筒升温稳定后再投料;冷辊状态下测厚数据不准,容易误调。
2.三点取样:卷材左、中、右三个位置取样测厚,记录数据:
-左右偏差大→优先复查辊筒平行度、喂料偏位;
-中间厚两边薄→辊筒挠度、积胶量偏大;
-整体偏厚或者偏薄→同步微调辊缝间隙。
3.在线测厚联动调试:校准测厚仪基准,补偿隔离膜厚度;开启自动补偿模式后,设置补偿灵敏度,导热胶响应不能太快,防止系统频繁来回震荡调隙。
4.回弹补偿:导热硅胶片出辊后会有轻微回弹,调试时预留回弹量,不要直接把辊缝设置成成品目标厚度;多组试片静置后复测厚度,建立回弹经验值。
5.牵引速度匹配:牵引线速度和辊筒出线速度匹配,牵引过快拉伸变薄,放置后回弹超标;牵引过慢,片材堆积起皱、厚度变厚。
七、首件验证与量产确认
1.稳定出料后连续截取3~5米样片,多点测厚,检查外观:无气孔、无浮粉、无条纹、无团聚颗粒;
2.抽样做导热系数测试,确认粉体分散均匀,热阻达标;
3.静置一段时间复测厚度,确认回弹在规格范围内;
4.首件合格后,记录整套参数:辊温、辊缝、速比、喂料转速、真空度、线速度;
5.换配方、换粉体批次、更换辊筒之后,需要重新走完整套调试与首件流程。
八、常见调试不良快速对策
1.左右厚薄差大:辊筒平行度偏移、喂料偏一边、辊筒两端温差;重新打表校正,调整喂料挡板,检修温控回路。
2.中间偏厚:辊筒刚性不足受压变形、积胶量过大;减小存胶,降低喂料量。
3.表面气孔多:胶料前期脱泡不足、真空喂料真空度不够、积胶翻滚紊乱、线速太快;提高喂料真空,降速稳定积胶。
4.表面浮粉发白:速比过大剪切太强、辊温偏高、粉体和硅基结合差;降低速比、下调辊温,核对混炼工艺。
5.厚度持续漂移:丝杆锁止松动、胶料可塑性波动、在线测厚未校准;锁紧机构,管控胶料停放时间,重新标定测厚仪。
6.片材回弹大:牵引张力过大、速比偏高;降低牵引拉力,下调速比。
九、量产巡检要点
量产过程定时记录三点厚度、辊温、喂料真空度、积胶状态;定时清理辊面附着粉料,干粉堆积会持续划伤辊面。
导热硅胶压延属于多参数耦合工艺,粉体填充特性对参数非常敏感,调整辊缝时,同步观察排气、粉析情况,不能只盯着厚度数值单一调整。

全国服务热线:4008-555-263
手机:新材料设备部:13798662580 金先生
裁切分条设备部:15972041771 金先生
传真:0769-83108046
邮箱:xkjinyipu@163.com
地址:东莞市大朗镇金朗北路113号